
Balita
Bahay / Balita / Balita sa Industriya / Bakit Nahihigitan ng Forged 2A12 Aluminum ang Mga Bahagi ng Cast sa Mga Aplikasyon sa Fatigue Stress
Ang aluminyo haluang metal 2A12 ay naging isang karaniwang materyal para sa mga bahagi ng istruktura na dapat makaligtas sa paulit-ulit na pagkarga. Gayunpaman, ang parehong komposisyon ng kemikal ay maaaring kumilos nang napaka-iba depende sa kung paano ito hinuhubog sa isang tapos na bahagi. Kapag ang application ay pinangungunahan ng fatigue stress, ang forged 2A12 aluminum ay patuloy na nahihigitan ng mga bahagi ng cast na may katulad na nominal na komposisyon. Ang puwang ay nakaugat hindi sa haluang metal na kimika lamang, ngunit sa microstructure na nilikha ng dalawang pangunahing magkaibang mga proseso ng pagmamanupaktura.
Ang 2A12 ay isang wrought aluminum alloy sa 2xxx series, na may tanso at magnesium bilang pangunahing mga elemento ng alloying. Ito ang Chinese national standard counterpart ng 2024, isang materyal na may mahabang rekord ng serbisyo sa mga istruktura ng sasakyang panghimpapawid, mga frame ng sasakyan, at iba pang mga bahagi kung saan ang ratio ng lakas-sa-timbang ay mapagpasyahan. Pagkatapos ng solusyon sa paggamot sa humigit-kumulang 495 degrees C, pagsusubo, at natural o artipisyal na pagtanda, ang 2A12 ay umabot sa tensile strength na 440 hanggang 470 MPa at yield strength na 280 hanggang 350 MPa, depende sa init ng ulo at anyo ng produkto.
Para sa fatigue-critical na disenyo, ang mataas na ratio ng fatigue strength sa density ay nagbibigay sa 2A12 ng kalamangan sa maraming grado ng bakal. Ang mas magaan na gumagalaw na bahagi ay gumagawa ng mas mababang inertia load, binabawasan ang vibration ng system, at pinahihintulutan ang mas mataas na bilis ng pagpapatakbo. Ang materyal, gayunpaman, ay naghahatid ng buong potensyal nito kapag ang ruta ng pagmamanupaktura ay nagpapanatili ng panloob na integridad nito.
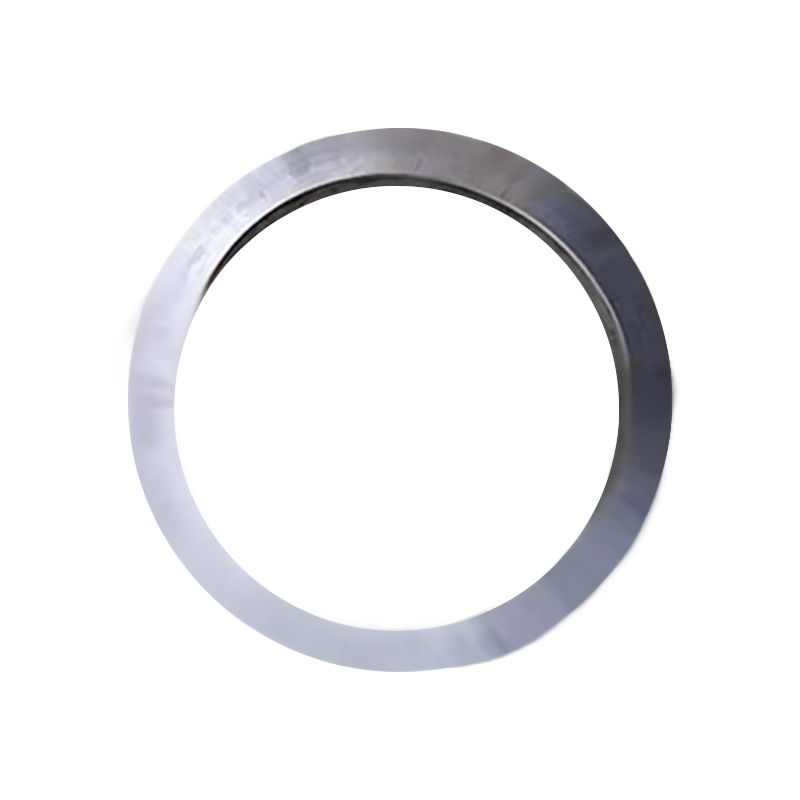 2A12 Aluminum Alloy Forging na may CNC Machining Ang mga 2A12 forging na ito ay nag-aalok ng mataas na lakas ng pagkapagod at isang kanais-nais na ratio ng lakas-sa-timbang, na ginagawa itong may kaugnayan para sa magaan na gumagalaw na mga bahagi. Sinusuportahan ng CNC machining sa malapit-final na mga dimensyon ang mahusay na paglipat mula sa haluang metal hanggang sa natapos na bahagi. Tingnan ang Produkto →
Sa Maiterio Intelligent Equipment, ang 2A12 ay ginawa bilang mga forged aluminum alloy na bahagi at ibinibigay sa CNC machining sa malapit-huling dimensyon, na nagbibigay sa mga design team ng direktang ruta mula sa detalye ng haluang metal hanggang sa natapos na bahagi.
Ang paghahagis ay bumubuo ng isang bahagi sa pamamagitan ng pagbuhos ng likidong metal sa isang lukab ng amag at pinapayagan itong tumigas. Ang matunaw ay naglalaman ng mga dissolved gas, at ang pag-urong na nangyayari sa panahon ng solidification ay maaaring mag-iwan ng porosity. Sa isang as-cast na istraktura, ang mga dendrite ay lumalaki sa isang pattern na parang puno, ang mga elemento ng alloying ay naghihiwalay sa pagitan ng mga braso ng dendrite, at ang mga oxide film ay maaaring ma-trap sa loob ng metal. Ang mga discontinuity na ito ay kumikilos bilang mga dati nang bitak kapag ang bahagi ay inilagay sa ilalim ng paulit-ulit na pagkarga.
Ang forging ay nagpapa-deform ng solidong metal sa ilalim ng compressive force. Ang panimulang billet ay pinainit sa isang plastik na estado at ginawa sa pamamagitan ng pagmamartilyo o pagpindot, na sumisira sa dendritic skeleton, nagsasara ng mga panloob na void, at nagpino sa istraktura ng butil. Dahil ang metal ay dumadaloy sa direksyon ng pagpapapangit, ang mga huwad na bahagi ay nagkakaroon ng mala-hibla na daloy ng butil na nakahanay sa pangunahing daanan ng stress. Ang pangkalahatang pagkakaiba sa pagitan ng dalawang diskarte sa pagmamanupaktura na ito ay nasasakupan nang mas malalim sa gabay ng kumpanya sa pag-forging laban sa pag-cast.
Ang pagkabigo sa pagkapagod ay nagsisimula sa pagsisimula ng crack sa microscopic stress raisers. Sa isang bahagi ng cast, ang pagsasama ng butas o oxide ay maaaring magsilbing lugar ng pagsisimula. Sa sandaling magsimula ang isang crack, ang bawat kasunod na ikot ng pagkarga ay bubukas at pinahaba ito. Ang crack ay naglalakbay sa pinakamahina na panloob na eroplano, at sa mga casting, ang eroplanong iyon ay karaniwang malapit sa interdendritic na mga hangganan kung saan ang porosity at brittle eutectic phase ay magkakasamang nabubuhay.
Sa isang huwad na bahagi ng 2A12, sa panimula ay naiiba ang sitwasyon. Ang proseso ng mainit na gumagana ay nagsasara ng mga pores, nagwe-weld ng mga panloob na void, at nag-align ng mga second-phase na particle sa direksyon ng daloy ng butil. Ang isang crack sa ibabaw ay dapat na dumami sa isang siksik, pahabang istraktura ng butil, na sumisipsip ng mas maraming enerhiya sa bawat cycle at nagpapabagal sa paglaki. Ang resulta ay parehong mas mataas na limitasyon sa pagkapagod at mas mahabang ligtas na buhay sa ilalim ng katumbas na alternating stress.
Minsan minamaliit ito ng mga inhinyero dahil maaaring magmukhang katanggap-tanggap ang mga static tensile properties ng isang casting. Ngunit ang buhay ng pagkapagod ay hindi nasusukat nang linearly sa lakas ng makunat; ito ay mas sensitibo sa microstructural discontinuities. Iyon ang dahilan kung bakit ang dalawang bahagi na ginawa mula sa parehong komposisyon ng 2A12 ay maaaring mag-iba ng 30 hanggang 50 porsiyento sa lakas ng pagkapagod dahil lamang sa isa ay huwad at ang isa naman ay cast.
Karaniwang epekto ng disenyo: naghahatid ng mga huwad na bahagi ng 2A12 30-50 porsiyentong mas mataas na lakas ng pagkapagod kaysa sa mga bahagi ng cast ng katulad na komposisyon, na may kapansin-pansing mas mababang scatter sa mga resulta ng pagsubok sa pagkapagod.
Ang sumusunod na talahanayan ay naglilista ng mga tipikal na halaga para sa heat-treated na huwad na 2A12 at para sa isang cast aluminum alloy na may halos kaparehong komposisyon. Ang mga tunay na numero ay nag-iiba sa laki ng seksyon, paggamot sa init, at paraan ng pagsubok, ngunit pare-pareho ang relatibong pattern sa na-publish na data.
| Ari-arian | Forged 2A12 | Cast 2A12-Type Alloy |
| Lakas ng makunat | 440-470 MPa | 300-340 MPa |
| Lakas ng Yield | 280-350 MPa | 180-230 MPa |
| Hangganan ng Pagkapagod sa 10 7 Mga cycle | 140-170 MPa | 75-95 MPa |
| Pagpahaba | 14-20% | 3-8% |
| Antas ng Porosity | Mahalagang Libre | 1-4% ayon sa Volume |
Ang mga halaga ay tipikal para sa materyal na nasa T4-type na kundisyon. Ang limitasyon sa pagkapagod ay tumutugma sa umiikot na mga pagsubok sa baluktot sa temperatura ng silid.
Lumilitaw ang mga huwad na bahagi ng 2A12 sa mga makina kung saan ang stress sa pagkapagod ay isang karaniwang limitasyon sa disenyo sa halip na isang pagbubukod. Tatlong grupo ng industriya ang malinaw na nagpapakita ng pattern.
Sinasaklaw ng aluminum alloy forging directory ng kumpanya ang 2A12, 5083, 5A06, 6061, at 7075 na may mga opsyon para sa open-die at ring-rolled na mga proseso kasama ang precision CNC finishing.
Ang pagpili ng isang huwad na bahagi ng 2A12 para sa isang application na nakakapagod-stress ay ang unang hakbang lamang. Ang detalye ng pagbili ay dapat humingi ng katibayan na ang proseso ng pag-forging at kasunod na inspeksyon ay gumagawa ng isang tunog, nauulit na produkto.
Ang isang supplier na may sarili nitong mga forging lines, heat treatment, at CNC workshop ay maaaring pamahalaan ang mga variable na ito sa isang loop ng kalidad at makakatugon nang mas mabilis kapag ang mga pagsubok ay nagpapakita ng isang paglihis.
Ang 2A12 ay ang Chinese national standard designation para sa isang alloy na malapit na sa 2024 sa Aluminum Association system. Ang mga pangunahing elemento, tanso at magnesiyo, ay nahuhulog sa parehong mga hanay, ngunit ang mga tiyak na limitasyon ng karumihan ay maaaring magkakaiba. Para sa mga layuning pang-inhinyero, ang 2A12 na mga huwad na bahagi ay kadalasang itinuturing na katumbas ng 2024 na mga palsipikado kapag ang data ng disenyo ay na-convert nang tama.
Para sa simpleng paghahambing sa pagod-buhay sa parehong antas ng stress, ang mga casting ay karaniwang nagpapakita ng mas maikling buhay at mas malawak na scatter. Ang ilang mga advanced na proseso tulad ng squeeze casting at hot isostatic pressing close internal porosity, ngunit nagdaragdag sila ng gastos at bihira pa ring makamit ang ganap na siksik, oriented na istraktura ng butil ng isang forging sa parehong margin.
Hindi. Ang paggamot sa solusyon at pagtanda ay hindi maaaring magsara ng mga panloob na voids. Ang pagkakalantad sa mataas na temperatura ay maaaring bahagyang magbago ng hugis ng butas at baguhin ang nakapalibot na microstructure, ngunit nananatili ang walang laman. Ang mainit na isostatic pressing ay maaaring mag-collapse ng mga pores, ngunit ang proseso ay mahal at inilaan para sa mga premium na casting.
Maraming industriya ang gumagamit ng mga salik ng disenyo na humigit-kumulang 2.0 hanggang 2.5 sa lakas ng pagkapagod para sa mga huwad na bahagi at 3.0 hanggang 4.0 para sa mga bahagi ng cast kapag hindi ganap na nasusukat ang scatter. Ang eksaktong bilang ay depende sa resulta ng pagkabigo, antas ng inspeksyon, at kinakailangang kumpiyansa sa istatistika.
Ang 2A12 ay hindi itinuturing na madaling hinangin sa mga proseso ng pagsasanib. Ang haluang metal ay madaling kapitan ng mainit na pag-crack at nawawalan ng lakas sa lugar na apektado ng init. Para sa fatigue-critical assemblies, ang mechanical fastening o integrally forged features ay kadalasang mas gusto kaysa welding.
Ang stress sa pagkapagod ay hindi isang bihirang paraan ng pagkabigo sa modernong makinarya; kadalasan ito ang nakatagong salik na naglilimita sa likod ng downtime at pagkasira ng istruktura. Ang katibayan mula sa metalurhiya at mula sa karanasan sa serbisyo ay patuloy na tumuturo sa parehong konklusyon: kapag ang isang bahagi ay gumugol ng kanyang buhay sa pagtatrabaho sa ilalim ng cyclic loading, ang forging ay isang mas maaasahang paraan upang gawin ito. Pinagsasama ng forged 2A12 aluminum ang mataas na strength-to-weight ratio ng alloy na may siksik, grain-oriented, defect-controlled na istraktura. Ang mga bahagi ng cast ng katulad na komposisyon ay maginhawa at maaaring maging mas mura sa produksyon na mababa ang serye, ngunit isinasakripisyo nila ang kalidad ng microstructural na hinihingi ng pagganap ng nakakapagod.
Ang mga taga-disenyo at mamimili na tumutukoy sa mga huwad na bahagi ng 2A12 na may na-verify na komposisyon, ultrasonic na inspeksyon, at kontroladong daloy ng butil ay makakakuha ng bahaging nakakatugon sa mga static load ngayon at patuloy na nakakatugon sa mga cyclic load sa loob ng maraming taon.
No.1317 Gangcheng Road, Daxin Town, Zhangjiagang, Jiangsu, China
WhatsApp:+86-151 5156 6388 Terry Huang
+86-151 5156 6388 Terry Huang
+86-138 1299 2607 Maggie Xia
Terry Huang -VP of Sales
[email protected]
Maggie Xia -VP of Sales
[email protected]
 Previous